Les outils du lean management : 8 gaspillages et 20 leviers pour fluidifier le travail
Les outils du lean management ne consistent pas à faire « plus avec moins » au détriment des équipes. Ils servent à rendre le travail plus simple, plus fiable et plus lisible, en supprimant les activités qui n’apportent pas de valeur au client. Le bon point de départ consiste à observer le processus réel, puis à choisir quelques outils adaptés au problème rencontré plutôt qu’à déployer une méthode complète sans priorité.
Partir des 8 gaspillages avant de choisir un outil
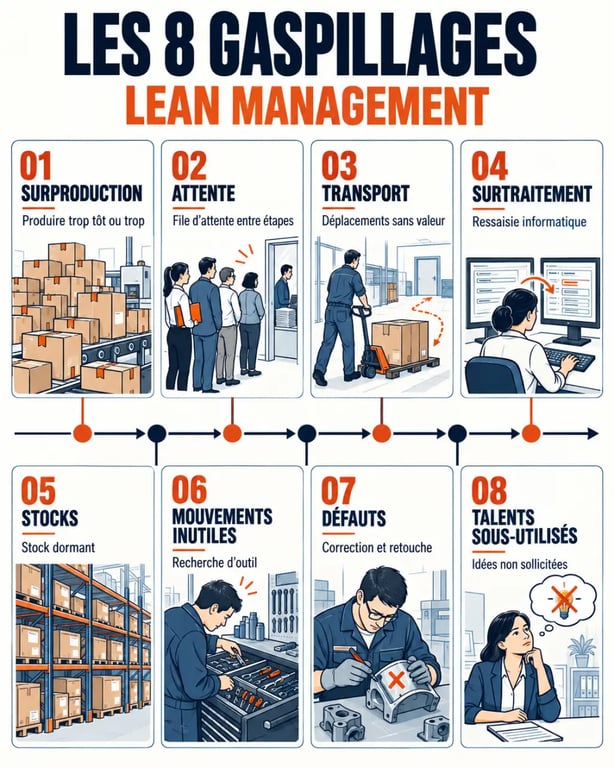
Le lean management vise l’amélioration continue du flux de valeur, depuis la demande du client jusqu’à la livraison d’un produit ou d’un service. Les Muda, ou gaspillages, offrent une grille de lecture pour repérer ce qui ralentit le travail, augmente les coûts ou crée de l’insatisfaction sans produire de valeur.
Quiz : Les outils du Lean Management
- Surproduction : produire trop tôt, trop vite ou en trop grande quantité.
- Attente : perdre du temps entre deux opérations, validations ou transmissions d’informations.
- Transport : déplacer inutilement des pièces, des dossiers ou des personnes.
- Surtraitement : ajouter des étapes, des contrôles ou des fonctionnalités qui ne sont pas nécessaires.
- Stocks : accumuler des encours ou des réserves qui masquent les problèmes.
- Mouvements inutiles : multiplier les gestes, les recherches ou les déplacements évitables.
- Défauts : provoquer des erreurs, des retouches, des réclamations ou des rebuts.
- Talents sous-utilisés : mobiliser insuffisamment les compétences et les idées des collaborateurs.
Cette grille s’applique aussi bien à un atelier qu’à un service administratif. Une validation qui reste dans une boîte mail relève de l’attente. Une ressaisie dans trois logiciels correspond à du surtraitement. Un technicien qui cherche un outil pendant dix minutes subit un mouvement inutile. Identifier le gaspillage dominant aide à ne pas confondre le symptôme avec la cause.
Voir le travail réel : les outils d’observation et d’analyse
Cartographier le flux et aller sur le terrain
La Value Stream Mapping (VSM) représente le parcours complet d’un produit, d’un dossier ou d’une information. Elle distingue les temps de transformation des délais d’attente, les stocks intermédiaires et les boucles de reprise. Elle est adaptée aux situations où le délai global paraît excessif alors que chaque équipe estime travailler rapidement.
Le Gemba Walk complète cette cartographie. Il consiste à se rendre là où la valeur est créée pour observer sans juger, poser des questions et comprendre les écarts entre la procédure théorique et la réalité. Une observation courte, menée avec les personnes concernées, fait souvent apparaître des contournements, des recherches d’information ou des blocages absents des tableaux de bord.
Remonter de l’écart à sa cause
Face à un défaut ou à un retard récurrent, les 5 pourquoi permettent de remonter progressivement vers la cause racine. L’objectif n’est pas de désigner un responsable, mais de vérifier chaque réponse à partir de faits. Le diagramme d’Ishikawa, aussi appelé diagramme causes-effets, élargit l’analyse en examinant les méthodes, les machines, les matières, la main-d’œuvre, le milieu et les mesures.
L’analyse des goulots d’étranglement cherche l’étape dont la capacité limite l’ensemble du flux. Améliorer une activité qui ne contraint pas le processus peut créer davantage d’encours sans raccourcir le délai final. Le rythme doit donc être observé comme une chaîne, et non comme une addition de performances locales.
Fluidifier sans perdre le contrôle : les outils de flux et d’organisation
Une fois le problème visible, les outils lean management dédiés au flux permettent d’agir sur le volume, la séquence et la cadence. Ils ne doivent pas tous être utilisés en même temps. Leur efficacité dépend de la stabilité du processus et de la variabilité de la demande.
| Outil | Rôle principal | Quand l’utiliser |
|---|---|---|
| Kanban | Visualiser et limiter le travail en cours | Quand les encours et les priorités changent trop souvent |
| Juste-à-temps | Produire ou approvisionner selon le besoin réel | Quand les stocks masquent les dysfonctionnements |
| Takt time | Aligner la cadence sur la demande client | Quand la charge doit être répartie entre les postes |
| Heijunka | Lisser le volume et la variété de production | Quand les à-coups créent de la surcharge et de l’attente |
| SMED | Réduire les temps de changement de série | Quand les réglages imposent de produire en grands lots |
Un Kanban peut prendre la forme de cartes physiques ou d’un tableau numérique. Chaque colonne représente une étape et une limite d’encours empêche l’équipe d’ouvrir trop de sujets à la fois. Le flux tiré qui en découle lance le travail lorsque l’étape suivante dispose de la capacité nécessaire, au lieu de pousser les tâches vers l’aval.
Le socle d’une démarche lean n’est ni un logiciel ni une série d’indicateurs. C’est une définition partagée de ce qui constitue une unité de travail terminée. Quand une équipe sait précisément ce qu’elle reçoit, ce qu’elle transforme et ce qu’elle livre, elle peut repérer les files d’attente, fixer des limites d’encours et transmettre une tâche sans zone grise. Cette clarification des interfaces est souvent plus efficace qu’une automatisation immédiate.
Rendre les écarts visibles et prévenir les erreurs
Stabiliser le poste et les méthodes
La méthode des 5S, trier, ranger, nettoyer, standardiser et maintenir, organise l’espace de travail pour rendre les anomalies visibles. Elle s’applique à un poste de production, mais aussi à une arborescence documentaire ou à une boîte mail partagée. Le travail standardisé formalise ensuite la meilleure méthode connue à un moment donné : séquence, temps attendu, points de contrôle et conditions de sécurité.
Le management visuel rend l’état du travail compréhensible au premier regard : charge, qualité, incidents, priorités et actions en cours. Un tableau utile ne se contente pas d’exposer des chiffres. Il aide l’équipe à décider rapidement quoi faire lorsqu’un écart apparaît.
Détecter au bon moment, empêcher la récidive
Le Poka-Yoke prévient une erreur ou la rend impossible. Il peut s’agir d’un champ obligatoire dans un formulaire, d’un détrompeur physique, d’un contrôle de format ou d’une séquence guidée. Le Jidoka autorise l’arrêt ou la mise en alerte lorsqu’une anomalie apparaît, afin d’éviter la transmission du défaut. L’Andon matérialise cette alerte par un signal visuel ou numérique et facilite une réaction rapide.
La TPM, ou maintenance productive totale, implique les équipes dans l’entretien de premier niveau et la détection précoce des dérives. Le TRG aide à suivre la disponibilité, la performance et la qualité d’un équipement. Ces mesures servent à cibler une cause d’arrêt, de ralentissement ou de non-qualité, plutôt qu’à devenir une fin en soi.
Installer une amélioration continue qui dure
Le Kaizen privilégie de petites améliorations fréquentes, testées avec les équipes qui réalisent le travail. Le cycle PDCA, planifier, réaliser, vérifier et ajuster, apporte une méthode simple : formuler une hypothèse, expérimenter à petite échelle, mesurer l’effet, puis standardiser ou corriger.
Pour relier les chantiers aux priorités de l’entreprise, le Hoshin Kanri aligne les objectifs stratégiques, les objectifs d’équipe et les actions concrètes. Quelques indicateurs suffisent : délai de traitement, taux de défaut, encours, respect de la cadence ou taux de service. Ils doivent surtout rester liés à des actions que l’équipe peut réellement mener.
- Choisissez un flux précis, avec un irritant mesurable comme des retards, des reprises, du stock ou des réclamations.
- Observez le terrain avec une VSM, un Gemba Walk et des données simples sur les délais.
- Testez un outil sur un périmètre limité : 5S sur une zone, Kanban sur une équipe ou 5 pourquoi sur un défaut.
- Mesurez et standardisez uniquement si le résultat est utile et compris par les personnes concernées.
Les échecs viennent souvent d’un déploiement trop large, d’objectifs imposés ou d’une chasse aux coûts déconnectée de la qualité. Une démarche lean durable associe les collaborateurs à l’analyse, protège le temps consacré à l’amélioration et traite les problèmes comme des occasions d’apprendre. Les outils deviennent alors des repères opérationnels, et non une couche de contrôle supplémentaire.